


Alapvető teljesítményszabványok és anyagválasztás
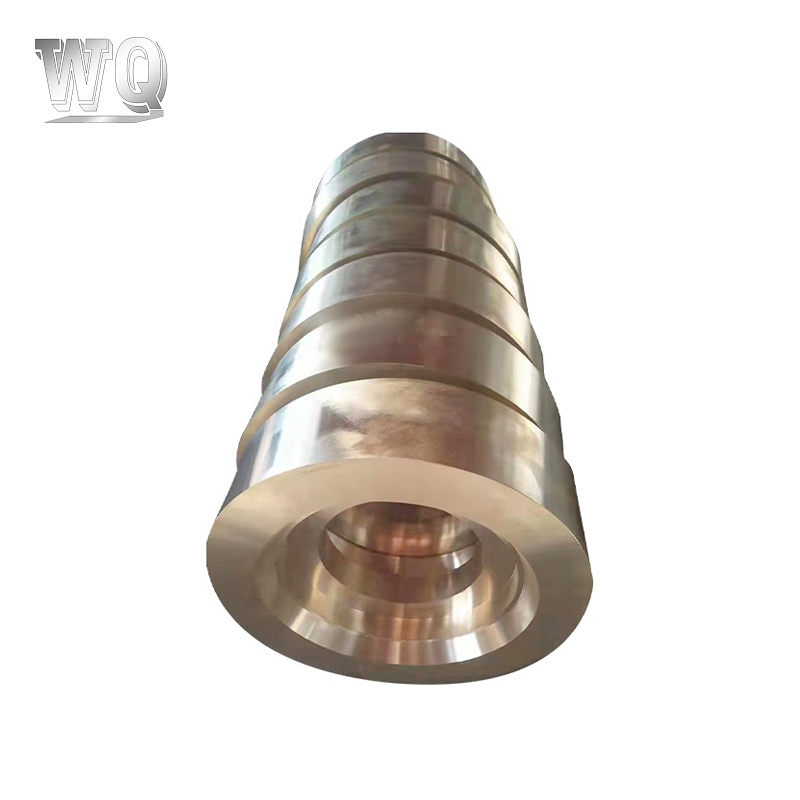
Sikeres magas hőmérsékletű ötvözött acélöntvény specifikus króm-molibdén vagy nikkel alapú minőségek kiválasztására támaszkodik, amelyek fenntartják 450 MPa feletti szakítószilárdság 600°C feletti hőmérsékleten . Ezen öntvények integritását nem kizárólag a kémia határozza meg, hanem a pontos hőkezelés a megszilárdulás és az azt követő hőkezelés során. Az energiatermeléshez vagy a petrolkémiai finomításhoz szükséges alkatrészeket meghatározó mérnökök számára az elsődleges következtetés az, hogy a vákuum által támogatott öntvény kettős temperálással kombinálva akár 98%-kal csökkenti a porozitást a hagyományos légöntési módszerekkel összehasonlítva, közvetlenül korrelál a meghosszabbított élettartammal ciklikus termikus környezetben.
Az anyagválasztásnál figyelembe kell venni a kúszásállóságot és az oxidációs stabilitást is. Míg a szabványos gyengén ötvözött acélok 500 °C felett gyorsan meghibásodnak, a speciális öntvényötvözetek karbidképző elemeket, például vanádiumot és nióbiumot tartalmaznak a mikroszerkezet stabilizálására. Az ASTM A217 specifikációiból származó adatok azt mutatják A C12A (9Cr-1Mo-V) öntvények 30%-kal nagyobb kúszási szakítószilárdságot mutatnak 625°C-on mint a hagyományos C5-ös (5Cr-0,5Mo) minőség, így ezek a preferált választás az ultra-szuperkritikus kazánkomponensekhez.
Kritikus folyamatparaméterek a hibacsökkentéshez
Öntési hőmérséklet és megszilárdulás szabályozása
A túlhevítés szabályozása az egyetlen leghatékonyabb kar a forró szakadás megelőzésére magas hőmérsékletű ötvözött acélöntvényeknél. A túl magas öntési hőmérséklet növeli a szemcseméretet és a zsugorodási hibákat, míg az elégtelen túlhevítés hidegzáráshoz és hibás működéshez vezet. Az iparág legjobb gyakorlata azt diktálja, hogy az öntési hőmérsékletet a 1580°C és 1620°C közötti keskeny ablak Cr-Mo acélokhoz , folyamatos optikai pirometriával ellenőrizve, nem pedig szakaszos merülő hőelemekkel.
- Használjon exoterm felszálló hüvelyeket a megszilárdulási idő 40-60%-os meghosszabbításához, biztosítva az adagoló felé irányított szilárdulást.
- Alkalmazzon kerámia habszűrőket (10-20 PPI) a kapurendszerre, hogy eltávolítsa a 100 mikronnál nagyobb oxidzárványokat, mielőtt a forma behatolna.
- Végezzen szabályozott hűtési sebességeket ≤50°C/óra a 400-300°C tartományban vastag metszetű öntvények hidrogén okozta repedésének megakadályozására.
Hőkezelési protokollok
Az öntött magas hőmérsékletű ötvözött acél törékeny martenzites vagy bainites szerkezeteket mutat, amelyek nem alkalmasak a használatra. A szívósság és a méretstabilitás fejlesztése érdekében a normalizálás, majd a kettős temperálás kötelező. Az első indulat at 680-720°C enyhíti a kioltási feszültségeket , míg a második temper 650-680°C-on optimalizálja az egyensúlyt az erő és a hajlékonyság között. A második indulat kihagyása azt eredményezheti Charpy V-bevágás ütési értékek 27J alatti szobahőmérsékleten , nem teljesíti az ASME B31.1 nyomást tartalmazó alkatrészekre vonatkozó követelményeit.
Közös öntvényminőségek összehasonlító tulajdonságai
A megfelelő ötvözetminőség kiválasztásához a működési feltételeket a dokumentált mechanikai tulajdonságokhoz kell igazítani. Az alábbi táblázat az ASTM A217/A217M szabványok szerint széles körben meghatározott magas hőmérsékletű öntvényötvözetek kulcsfontosságú teljesítménymutatóit foglalja össze.
| évfolyam | Max szervizhőmérséklet (°C) | Szakítószilárdság (MPa) | Kulcs alkalmazás |
|---|---|---|---|
| WC6 (1,25 Cr-0,5 Mo) | 540 | 485-655 | Gőzszelepek, szivattyúházak |
| C5 (5Cr-0,5Mo) | 600 | 515-690 | Finomító kemence csövek |
| C12A (9Cr-1Mo-V) | 650 | 585-760 | Ultra-szuperkritikus turbinák |
| CA6NM (13Cr-4Ni) | 400 | 690-895 | Hidroturbina futók |
Vegye figyelembe, hogy a maximális üzemi hőmérsékletet az oxidációs sebesség és a kúszási szilárdság határozza meg, nem az olvadáspont. A névleges határokon túli működés felgyorsul mikroszerkezeti degradáció, például szigmafázis kialakulása a C12A-ban , amely 10 000 órán belül nagyságrenddel csökkentheti a szakadási élettartamot.
Roncsolásmentes tesztelés és minőség-elfogadás
A nyomás alatti használatra szánt, magas hőmérsékletű ötvözött acélöntvények a szemrevételezésen túlmenően szigorú NDT-ellenőrzést igényelnek. Az ASTM E446/E186 szerinti radiográfiás vizsgálat továbbra is az arany standard a belső zsugorodás és a gázporozitás kimutatására. az elfogadási kritériumok általában 2-es vagy annál magasabb súlyossági szintre korlátozódnak a hegesztési-javítási zónákban . Az ultrahangos tesztelés kiegészíti az RT-t vastag szakaszokon (>75 mm), ahol a sugárzás behatolása nem elegendő.
A felületi repedésészlelés minden megmunkált felületen és hegesztési előkészületen folyadék behatoló vagy mágneses részecskék vizsgálatát igényel. A statisztikai folyamatadatok azt mutatják valós idejű olvadékminőség-elemzés végrehajtása (pl. csökkentett nyomású teszt ≤2 ppm hidrogéntartalom esetén) csökkenti a végső NDT elutasítási arányt 12-15%-ról 3% alá. Ez a proaktív megközelítés költséghatékonyabb, mint az öntés utáni javítás, amely visszamaradó feszültségeket és potenciális újramelegítési repedésveszélyt jelent a magas ötvözetű rendszerekben.