


Egy beszerző mérnök elküldi nekünk a tengervízszelepház rajzát. A címsoron ez áll: „316 Stainless Steel”. Idézés előtt felteszünk egy kérdést: a kovácsolt AISI 316-ra vagy az öntött megfelelőjére, a CF8M-re gondoltál? A válasz legalább 10 százalékkal megváltoztatja az ötvözet kémiáját, a hőkezelési ciklust, a megmunkálhatóságot és gyakran az árat. A legtöbb vásárlási hiba a 316-os rozsdamentes acélöntvényeknél pontosan itt kezdődik, mert a rajzon szereplő minőségnév nem fordítódik le automatikusan a megfelelő öntvényanyagra. Ez az útmutató elmagyarázza, mit jelent valójában a minőség, miben különböznek az öntött szerkezetek a kovácsolt rúdtól és lemeztől, melyik öntési eljárás illik az alkatrészekhez, és hol halmozódnak fel a költségek.
Mit jelent a "316" az alkatrész öntésekor?
Az öntött formában a 316 nem AISI 316-ként van megadva. Az ASTM A351, A743 vagy A744 szabványban a szolgáltatási osztálytól függően CF8M-ként van megadva. A CF8M a 316-os, a CF3M pedig a 316L típusú öntött változata. A króm-, nikkel- és molibdén ablakok közel állnak egymáshoz, de nem azonosak, és az öntöde az öntött minőséget használja, nem a kovácsolt minőséget az olvadás és az ellenőrzés szabályozására.
A molibdén az az elem, amely elválasztja a 316-ot a 304-től. 2,0 és 3,0 százalék között jelentősen megnöveli a kloridos lyukkorrózióval és a réskorrózióval szembeni ellenállást. Ez a kiegészítés 316 öntvényt tesz az alapértelmezett választássá a tengervízhez, a vegyi feldolgozáshoz és az élelmiszerrel érintkező berendezésekhez, ahol klóralapú fertőtlenítőszereket használnak.
| évfolyam | Carbon max | Chromium | Nikkel | Molibdén |
|---|---|---|---|---|
| 316 kovácsolt | 0.08 | 16,0-18,0 | 10,0-14,0 | 2,0-3,0 |
| 316 kovácsoltL | 0.03 | 16,0-18,0 | 10,0-14,0 | 2,0-3,0 |
| Öntött CF8M | 0.08 | 18,0-21,0 | 9,0-12,0 | 2,0-3,0 |
| Öntött CF3M | 0.03 | 18,0-21,0 | 9,0-12,0 | 2,0-3,0 |
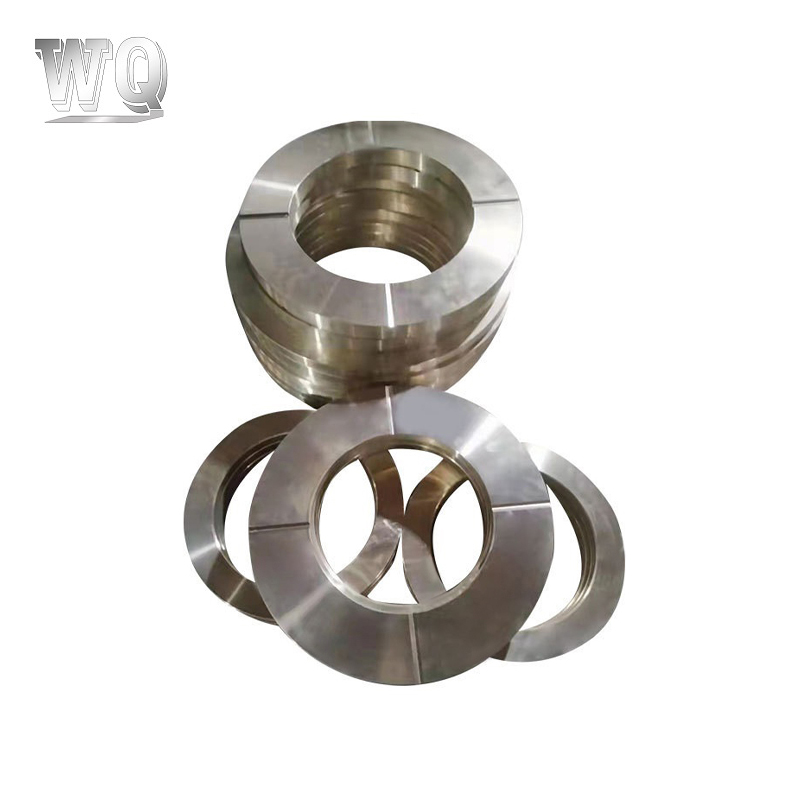 316/316L rozsdamentes acél öntvények fokozott klorid ellenállással Ezek az öntvények molibdénnel megerősített lyukkorrózióval és réskorrózióval szemben ellenállóak a tengervíz, a vegyi feldolgozás és az élelmiszerrel érintkező berendezések számára. A CF3M és a CF8M közötti választás a hegesztési vagy érzékenyítési körülményektől függ, ezért ellenőrizze a szolgáltatási környezetnek megfelelő minőséget. Termék megtekintése →
A gyakorlati szabály egyszerű: ha az alkatrésze öntés után hegesztésre szorul, vagy érzékenyítő hőmérséklet-tartományban működik, a CF8M helyett a CF3M-et adja meg. Az alacsonyabb széntartalom megakadályozza a króm-karbid kiválását a szemcsehatárokon, megőrzi a korrózióállóságot.
Öntött mikrostruktúra vs. Kovácsolt rúd: Mágneses és korróziós különbségek
Gyakori vásárlói panasz az, hogy "a 316-os öntvények mágnesesek". Ez meglepte azokat az embereket, akik egy darab 316-os lemezt teszteltek, és nem mágnesesnek találták. A 316 öntött változata, a CF8M szándékosan 5-20 százalék ferritet tartalmaz ausztenites mátrixban. A ferrit ferromágneses, ezért az öntvény gyakran vonzza a mágnest. Ez nem hiba, és nem jelenti azt, hogy az öntöde olcsóbb ötvözetet cserélt.
A ferrittartalom valójában okkal van szabályozva. Csökkenti a forró szakadást a megszilárdulás során, és javítja a hegeszthetőséget a teljesen ausztenites szerkezethez képest. A kompromisszum az, hogy a ferrit mikroszerkezeti szinten enyhén csökkenti a korrózióállóságot, ezért a megfelelő hőkezelés megadása, és ahol szükséges, a ferritszám is számít, amikor az alkatrész kloridban fut.
Ha az alkalmazás kifejezetten nemmágneses öntést igényel, írja fel ezt a követelményt a rajzra, és kérje meg az öntödét, hogy szabályozza a ferrit százalékos arányát, például az ASTM A799 szerinti mágneses méréssel maximum 5 százalékra. Ha nincs ilyen megjegyzés, az öntöde csak a kémiára önti, és a ferritszint ott lesz, ahol a megszilárdulás teszi.
Befektetési öntés kontra homoköntés 316 alkatrészhez
A legolcsóbb módszer nem mindig a legalacsonyabb költségű módszer, ha a megmunkálás, a selejt és a felületkezelés bekerül a számításba. A 316-os rozsdamentes acélöntvények esetében általában a befektetett öntvény nyer, ha az alkatrész bonyolult belső geometriával, vékony falakkal vagy szűk tűréssel rendelkezik. Nagyon nagy alkatrészek vagy nagyon kis mennyiségek esetén nyer a homoköntés. Üzletünkben mindkettőt üzemeltetjük, a befektetési öntésnél nagyjából 500-50 kilogramm a kiválasztási határ, a nagyobb részek homokba kerülnek, ahol indokolható a mintaköltség.
| Paraméter | Befektetési öntés | Homoköntés |
|---|---|---|
| Lineáris tolerancia | /- a névleges 0,5%-a, gyakran 0,15 mm elérhető | /- 1,0-2,0 mm közepes szelvényméreteken |
| Felületi érdesség | Ra 1,6-3,2 μm | Ra 6,3-12,5 μm |
| Minimális praktikus fal | 1,5-2,5 mm | 4-5 mm |
| Gazdaságos tételméret | 200-100.000 darab | 1-1000 darab |
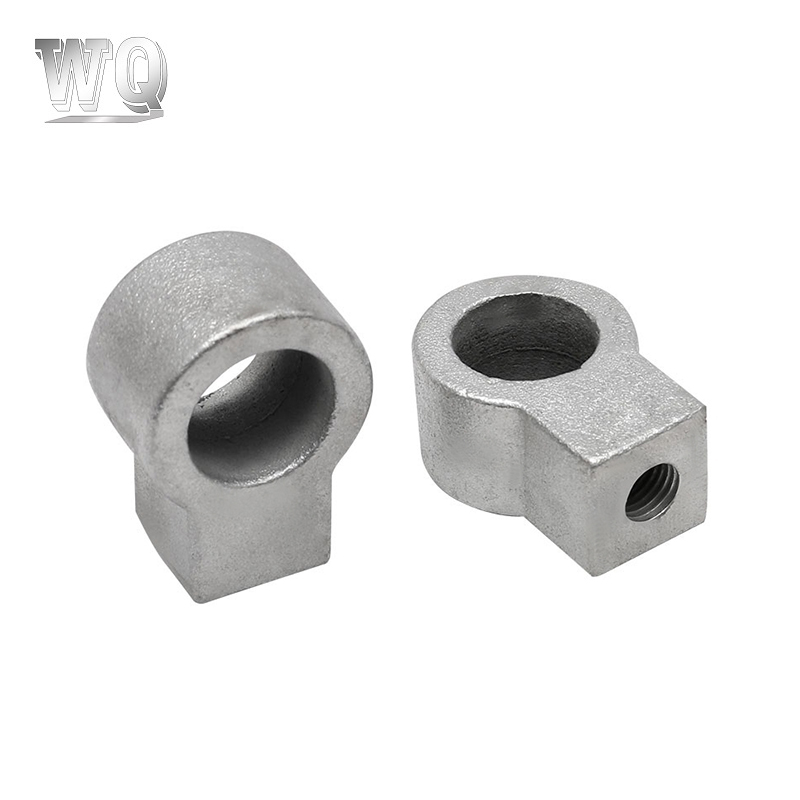
Rozsdamentes acél befektetési öntés összetett geometriákhoz Befektetési öntés suits parts with intricate internal passages, thin walls, or tight tolerances. For 316 stainless steel components roughly 500 grams to 50 kilograms, it often lowers total cost by reducing machining and scrap compared to sand casting. Termék megtekintése → Egy 316-os szivattyús járókerék vagy egy maggal és vékony profilú szelepkosár esetén a befektetett öntvény csökkenti a belső profilok megmunkálásának szükségességét. Egy 200 kilogrammos karimás háznál a homoköntés tartja reálisan az egységárat. A helyes válasz nem a márkapreferencia; ez egy geometriai és mennyiségi számítás. Ha nem biztos benne, egy olyan öntöde, amely mindkettőt végzi, nagyobb valószínűséggel ad elfogulatlan ajánlást, ezért az ajánlatkérés szakaszában közvetlenek vagyunk a folyamatjavaslatokkal kapcsolatban.
Mi okozza a 316 rozsdamentes acélöntvény költségét
A 316 öntvény három konkrét okból többe kerül, mint 304 öntvény: nikkel- és molibdéntartalom, alacsonyabb megmunkálhatóság és szigorúbb minőségi követelmények. A molibdén ára ingadozó, és az ötvözeti felár negyedéven belül 10-20 százalékkal megingathatja egy 316-os alkatrész nyersanyagköltségét. A megmunkálás a második fő költséghely. A 316 gyorsan megkeményedik, ezért az előtolások, a sebességek és a szerszámkopás másképpen viselkedik, mint az gyengén ötvözött acél. Egy kis fúrt lyuk, amely szénacélban egy percet vesz igénybe, három percig tarthat 316-ban, és a szerszám hamarabb kopik.
A fő költségtényezők durva hatási sorrendben a következők:
- Ötvözet alapanyag, különösen a molibdén felár.
- A megmunkálási idő és a szerszám élettartama, amely az alkatrész bonyolultságával nő.
- Oldatos izzítás és oltás, kötelező a korrózióállóság helyreállításához a megszilárdulás után.
- Minőségellenőrzés, beleértve a kémiai elemzést, szakítószilárdsági vizsgálatot és adott esetben nyomáspróbát.
- Felületkezelési követelmények, például elektropolírozás, pácolás vagy üveggyöngyszórás.
Gyakran mondjuk a vevőknek, hogy a teljes leszállt alkatrészköltséget hasonlítsák össze, ne a kilogrammonkénti árat. Egy öntöde, amely olcsó 316-os öntvényeket állít be, kihagyhatja az oldatos hőkezelést, ami olyan mikroszerkezetet hagy maga után, amely kudarcot vall a sópermetes vizsgálaton, vagy korrodálódik a használat során. Kérje a hőkezelési bizonyítványt és a kémiai elemzést. Ha mindkettő hiányzik, az árengedmény nem alku tárgya; ez a végtermékre áthárított kockázat.
Ahol 316 rozsdamentes acélöntvény keresi a tartást
A 316 öntvény kloridtartalmú környezetben végzett szervizelése hosszú és jól dokumentált. A tengerészeti hardverek, a vegyi szivattyútestek, a szelepburkolatok, a hőcserélők, az élelmiszer-feldolgozó alkatrészek és a gyógyszerészeti berendezések mind a molibdéntartalmú ötvözetre támaszkodnak. Ennek oka a tartósság: az ötvözet megőrzi oxidrétegét olyan körülmények között, amelyek a 304-ben gödrösödést okoznak, az öntött forma pedig olyan geometriákat tesz lehetővé, amelyeket kovácsolt vagy megmunkált rúd nem képes gazdaságosan előállítani.
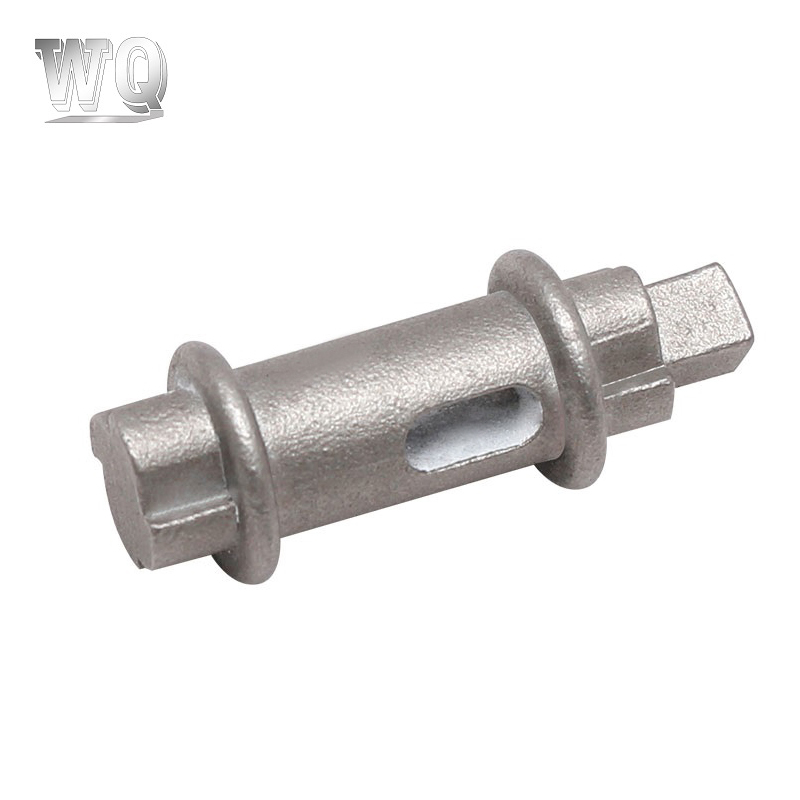
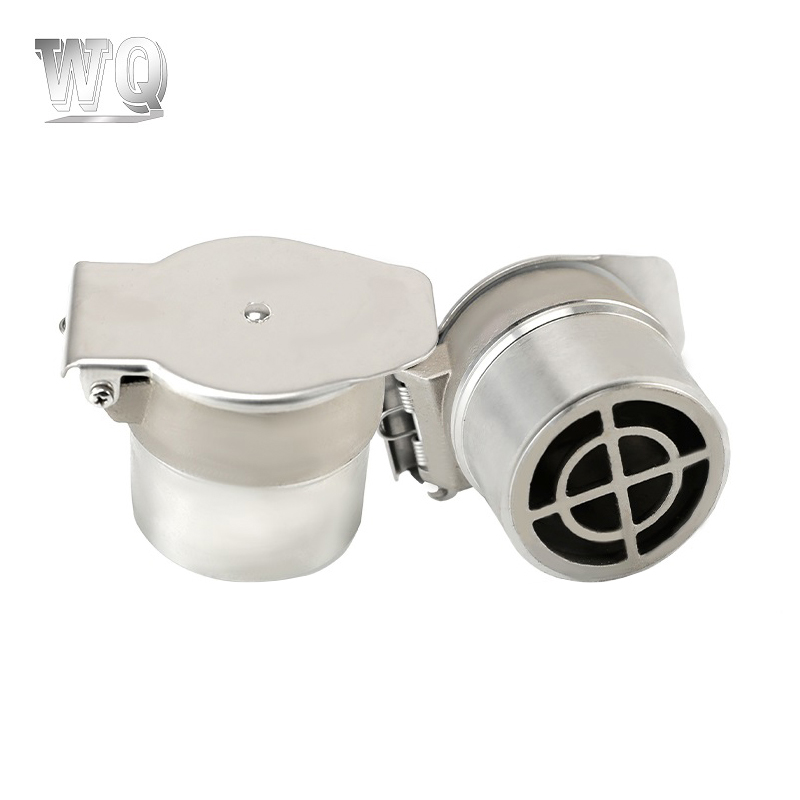
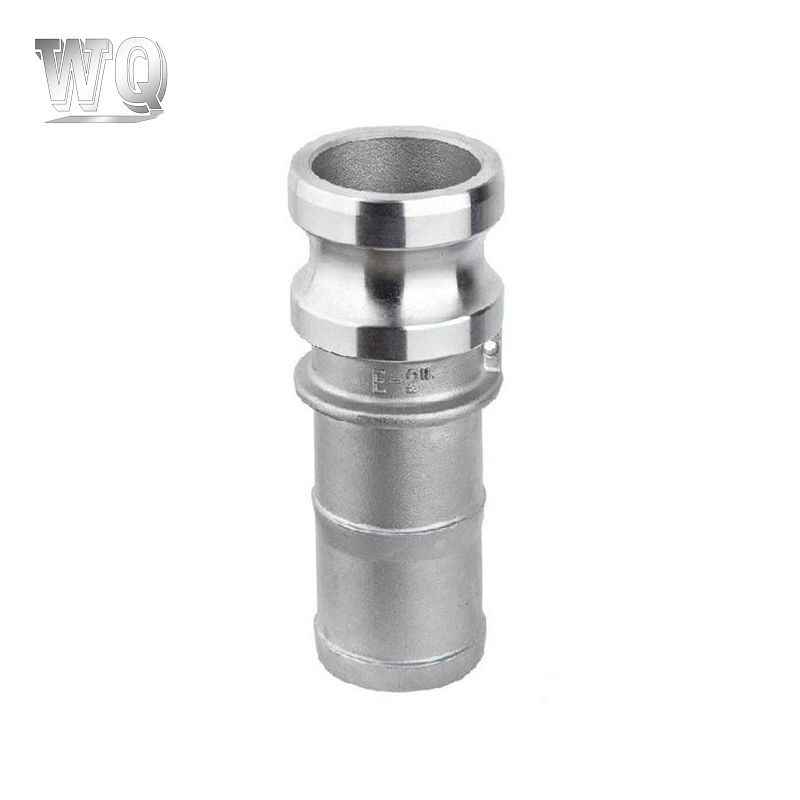
Például a vegyszertovábbító vezetékek bütykös tengelykapcsolóit gyakran 316-ba öntik, mivel a hornyolt végprofil és a tömítőfelületek tömör rúdból történő megmunkálása költséges. Ugyanez a logika vonatkozik a fagylaltgépek tengelyeire és keverőalkatrészeire is, ahol a termékoldalt agresszív fertőtlenítőszerekkel tisztítják a helyükön. Iparági megjegyzéseinkben bővebben olvashat arról, hogy a rozsdamentes acélöntvény alkatrészek miért bírják olyan jól az ipari szolgáltatásban.
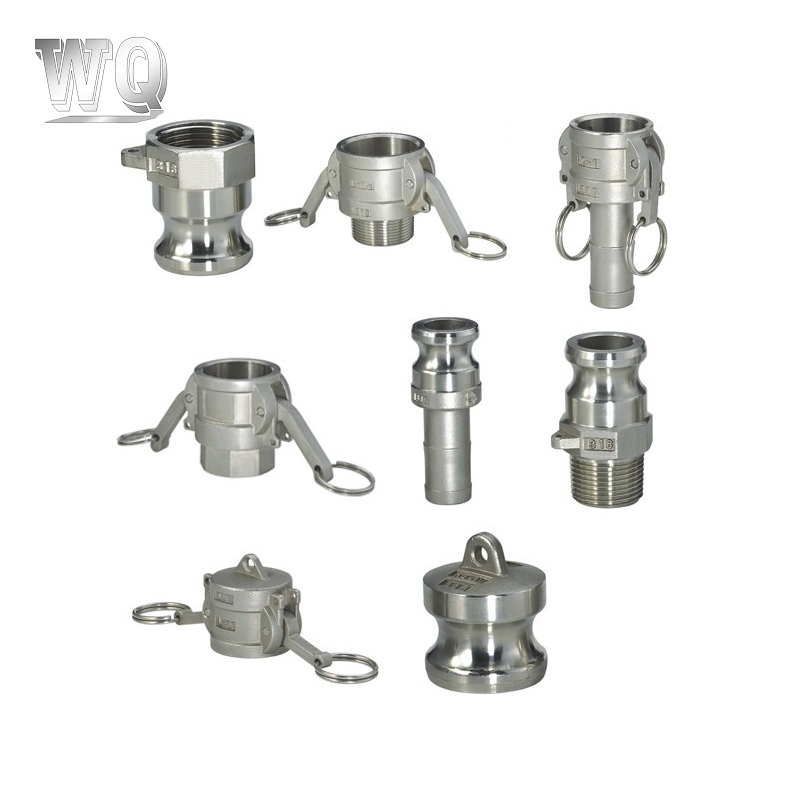 Rozsdamentes acél Camlock csatlakozók vegyianyag-továbbító vezetékekhez Ezeket a gyorscsatlakozókat jellemzően 316-ba öntötték, mivel a hornyolt profilok és tömítőfelületek rúdkészletből történő megmunkálása költséges. Az öntési módszer megőrzi a korrózióállóságot, és leegyszerűsíti az összetett véggeometria előállítását. Termék megtekintése →
Amikor 316 öntvényt vásárol ilyen jellegű feladatra, győződjön meg arról, hogy az öntöde ismeri a szolgáltatási környezetet, nem csak a rajzot. Az édesvízben működő öntvény meleg tengervízben meghibásodhat, ha a ferrittartalom túl magas, vagy a felületek nincsenek megfelelően kidolgozva. Az anyagminőség az alap, nem a teljes dizájn.
Hogyan írjunk megfelelő 316-os öntési specifikációt
Kezdje öntött minőséggel, ne kovácsolt fokozattal. A rajzra írja rá, hogy "ASTM A351 CF8M, oldatban lágyított" vagy "CF3M", ha az alkatrészt öntés után hegesztették. Csak akkor adja hozzá a mechanikai tulajdonságblokkot, ha a belső szabvány megköveteli; Az A351 már 70 ksi (485 MPa) minimális szakítószilárdságot, 30 ksi (205 MPa) folyáshatárt és 30 százalékos nyúlást ad. Ha a korrózióállóság biztonsági szempontból kritikus, adjon hozzá egy szemcseközi korróziós tesztet az ASTM A262 szerint, és adja meg a ferrit tartományát százalékban, ha a mágneses választ korlátozni kell.
Ezután adja meg az ellenőrzés hatókörét: vizuális, festék behatoló, radiográfiai vagy hidrosztatikus nyomás. Befektetési öntvényeknél az első cikken található méretjelentés mindkét oldalt védi, különösen akkor, ha az öntési adatok meghatározzák a megmunkálási műveleteket. Az ajánlatkéréssel együtt elküldött egyoldalas, öntött minőségű specifikáció kiküszöböli a legtöbb félreértést, amelyet a napi árajánlatokban látunk. Böngésszen befektetési célú termékkínálatunkban, hogy összehasonlíthassa a 316, 316L és a kapcsolódó minőségeket anyag és végfelhasználási kategória szerint.