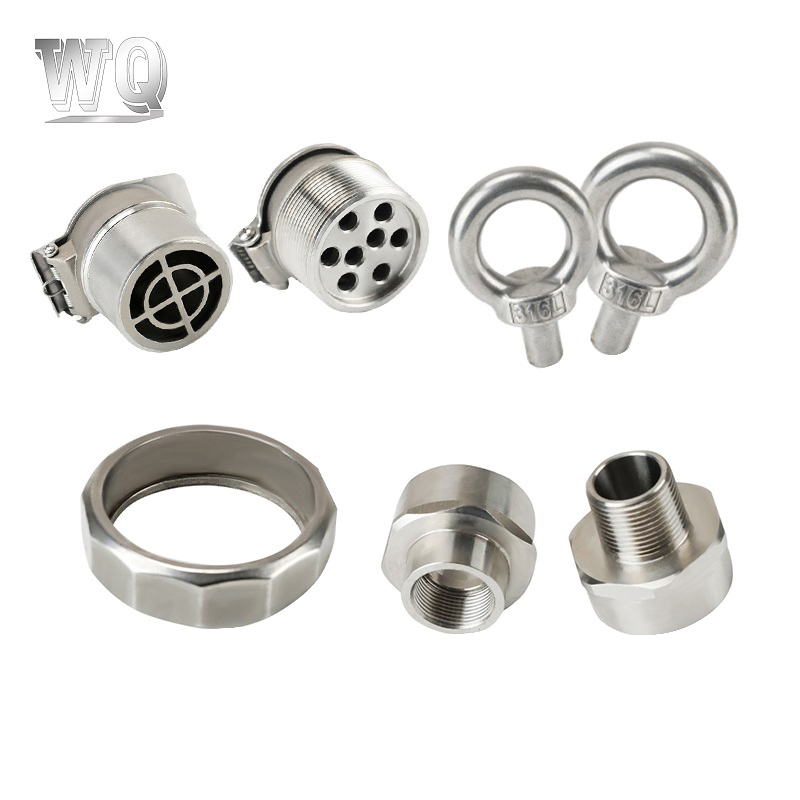



Ha a szeleptestet vagy a szivattyú járókerekét kloridokkal, tengervízzel vagy élelmiszer-feldolgozással kapcsolatos szervizelésre írják elő, a 316 literes rozsdamentes acélöntvények gyakran a legbiztonságosabb alapértelmezett választás. A minőség ötvözi a molibdéntartalmú ausztenites rozsdamentes acél korrózióállóságát, legfeljebb 0,03%-os széntartalommal, amely megvédi az anyagot a hegesztést követő szemcsehatár-korróziótól. Öntött formában ugyanaz az ötvözet általában ASTM A351 CF3M tanúsítvánnyal rendelkezik, és annak megértése, hogy a kijelölés az első lépés a valódi szervizkövetelményeknek megfelelő alkatrészek megvásárlásához.
A gyakorlati összefoglaló a következő: válassza a 316L-es öntvényt, ha az alkatrészének ellenállnia kell a lyuk- és réskorróziónak, amikor a gyártás vagy javítás során hegesztik, és ha a geometria elég összetett ahhoz, hogy a beruházás vagy a homoköntés előnyeit élvezze. Az alábbi szakaszok ismertetik a kohászatot, az öntési folyamatokat, az alkalmazásokat és a dokumentációt, amelyet az öntödétől kell kérni.
316L vs 316 in Castings: A CF3M különbség
Mind a 316, mind a 316L ausztenites minőség, amely krómot, nikkelt és molibdént tartalmaz. Az egyetlen szándékolt különbség a szén. A kovácsolt 316L legfeljebb 0,03%-ra korlátozza a széntartalmat, míg a 316 legfeljebb 0,08%-ot tesz lehetővé. Ha ugyanazt az ötvözetet öntjük, az egyenértékű ASTM-jelölések érvényesek: CF8M a 316-hoz és CF3M a 316L-hez. A számozási konvenció tájékoztató jellegű: a C utáni első számjegy a maximális széntartalmat jelöli századszázalékban, tehát a CF3M a CF8M alacsony szén-dioxid-kibocsátású megfelelője.
A széntartalom az érzékenység miatt számít. Amikor az ötvözetet 425-870°C-ra hevítik, ami pontosan ez történik a hegesztés során, a szén a szemcsehatárokhoz vándorol, és a krómmal egyesülve króm-karbidot képez. A megmaradt krómszegény zónák érzékenyek a szemcseközi korrózióra. Ha a szenet 0,03%-on vagy az alatt tartja, a 316L nagymértékben csökkenti ezt a kockázatot. Azon öntvényeknél, amelyeket csőszerelvényekbe, tartószerkezetekhez hegesztenek vagy javítás céljából hegesztettek éveken át, ez a viselkedés döntő.
| Elem | Kovácsolt 316 liter (%) | Öntött CF3M (ASTM A351) (%) |
|---|---|---|
| szén | 0,030 max | 0,03 max |
| Chromium | 16,0-18,0 | 17,0-21,0 |
| Nikkel | 10,0-14,0 | 9,0-13,0 |
| Molibdén | 2.00-3.00 | 2.00-3.00 |
| mangán | 2,00 max | 1,50 max |
| Szilícium | 0,75 max | 1,50 max |
| Foszfor | 0,045 max | 0,040 max |
| Kén | 0,030 max | 0,040 max |
Figyeljük meg, hogy a molibdén mindkét formában 2,00-3,00% marad. A molibdén az az elem, amely felelős az ötvözet lyukacsosodási ellenállásáért kloridtartalmú közegben, és ez a fő oka annak, hogy a 316L többe kerül, mint 304 liter, és agresszív üzemben többet nyújt.
Korrózióállóság, amely igazolja a minőséget
A 316L-es öntvények ellenállnak számos sav általános támadásának, beleértve a foszforsavat és a híg kénsavat, és jól teljesítenek tengeri légkörben és tengervízben mérsékelt hőmérsékleten. A 316 literes ütésállósági ekvivalens száma, rövidítve PREN, jellemzően 24 felett van, szemben a 304-nél 19-20 értékkel. Gyakorlatilag a magasabb PREN kevesebb lyukképződési hibát jelent vegyi üzemekben, part menti létesítményekben és élelmiszer-feldolgozó gépsorokban, ahol a klóralapú fertőtlenítőszerek a napi mosás részét képezik.
Ettől még nem lesz a 316L univerzális gyógymód. Pangó tengervízben, szűk hasadékokban vagy nagyjából 40-50°C feletti hőmérsékletű kloridban gazdag patakokban még kialakulhat lyuk- és réskorrózió. Azok a specifikátorok, akik szembesülnek ezekkel a feltételekkel, áttérhetnek a duplex vagy szuperausztenites minőségekre. A helyes megközelítés az, hogy az osztályzatot a tényleges szolgáltatási környezethez igazítjuk, ahelyett, hogy azt feltételeznénk, hogy a „rozsdamentes” név minden helyzetet lefed.
Melyik öntési eljárás illik 316L alkatrészekhez
Mivel a 316L teljesen ausztenites, durva dendrites szerkezettel szilárdul meg, ami a zsugorodás betáplálását igényesebbé teszi, mint a ferrites acéloknál. Az öntödének gondosan meg kell terveznie a kapu- és felszállórendszert, hogy elkerülje a mikroporozitást a vastag részeken, és a tapasztalt műhelyek szigorúan szabályozzák az öntési hőmérsékletet és a hűtési sebességet. A roncsolásmentes vizsgálatok, mint például a radiográfia vagy az ultrahangos vizsgálat, gyakoriak a nyomást tartó alkatrészeknél.
A befektetési öntés az előnyben részesített eljárás az olyan összetett 316 literes alkatrészekhez, mint a szivattyú járókerekei, a szelepek belső részei és az élelmiszer-feldolgozó alkatrészek, amelyeknek sima felületekre és szűk tűrésekre van szükségük. A kerámia héjas forma megőrzi a finom részleteket, és az öntött felület folyamatosan simább, mint a homoköntvény felületeké, ami csökkenti a megmunkálási időt és a selejt mennyiségét. A bonyolult belső járatokkal rendelkező alkatrészek esetében a befektetési öntést nehéz felülmúlni.
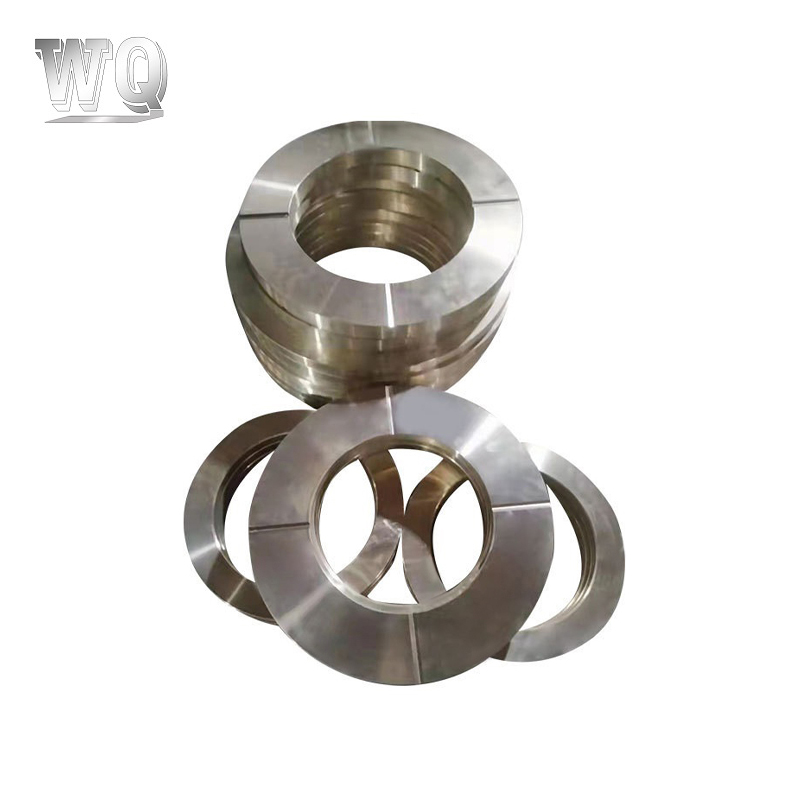 Rozsdamentes acél befektetési öntvénygyártó komplex 316L alkatrészekhez Ez a szállító precíziós öntést kínál rozsdamentes, szén- és gyengén ötvözött acélokhoz szilikaszol, vízüveg és filmhomok módszerekkel. Befektetési öntvénye olyan bonyolult 316 literes alkatrészekhez illeszkedik, mint a járókerekek és a szelep belső részei. Termék megtekintése →
A homoköntés, beleértve a gyantakötésű formákat és a víz-üveghéjformázást, továbbra is praktikus megoldás a nagyobb szeleptestek és házak esetében, ahol a kissé érdesebb felület és a szélesebb tűrések elfogadhatók. A 316L megmunkálásához éles lapkákra és egyenletes előtolásra van szükség, mivel az ausztenites rozsdamentes acél gyorsan megkeményedik, amikor a szerszám dörzsölni kezd. Egy üzemben, amely az öntvényeket és a megmunkálást egy létesítményben végzi, elkerülheti azt a félreértést, amely gyakran előfordul, amikor egy alkatrészt az egyik szállító önt, a másik pedig megmunkál.
Tipikus alkalmazások 316 literes öntvényekhez
A specifikátorok 316 literes öntvényeket választanak olyan berendezésekhez, amelyeket erős vegyszerekkel tisztítanak, amelyek sós víz közelében működnek, vagy amelyeknek higiénikusnak kell lenniük a gyakori fertőtlenítés mellett. Az osztályzat általános az alábbi területeken:
- Szivattyúházak és járókerekek vegyszerszállításhoz és tengeri szolgáltatáshoz
- Szeleptestek és burkolatok korrozív vagy nagy tisztaságú folyadékokhoz
- Hőcserélő alkatrészek és csőszerelvények
- Gyógyszerészeti edény és keverőeszközök
- Klór alapú tisztítószereknek kitett élelmiszer- és italfeldolgozási alkatrészek
A hegesztési viselkedés egy másik oka a minőség kiválasztásának. Mivel az alacsony széntartalom korlátozza a keményfém kicsapódást, a 316L-es öntvények nagyobb szerelvényekké hegeszthetők a 316 által gyakran megkövetelt hegesztés utáni izzítás nélkül, ami valódi megtakarítást jelent a gyártóüzemekben.
Ha közelebbről meg szeretné tekinteni, hol biztosítják ezeknek az alkatrészeknek a legjobb élettartamát, tekintse meg a következőről szóló cikkünket a rozsdamentes acél öntvény alkatrészek alkalmazásai és tartósságuk titka .
316/316L rozsdamentes acélöntvények szállítója anyagtanúsítvánnyal Ez a gyártó 316 literes öntvényeket kínál agresszív környezetekhez. Támogatja a csőcsatlakozók, bütykös tengelykapcsolók és magas hőmérsékletű ötvözetek ellátását, így az ASTM előírásoknak és a hőkezelési dokumentációnak megfelelő alkatrészeket tud szállítani. Termék megtekintése → Dokumentáció és minőségi ellenőrzés rendelés előtt
Rendeljen elismert öntvényspecifikáció alapján, általában ASTM A351 CF3M vagy ASTM A743, vagy ezzel egyenértékű vevői szabvány szerint. Az öntödének anyagtanúsítványt kell benyújtania, amely tartalmazza a hőszámot, a kémiai elemzést és a hőkezelés részleteit. A CF3M oldatos lágyítását általában 1040-1120 °C-on végzik, majd gyors hűtést követnek, és ezt a lépést dokumentálni kell, mert visszaállítja a korrózióállóságot az öntés után.
A gyártás megkezdése előtt határozza meg az elfogadási kritériumokat: felületi érdesség, mérettűrések és belső szilárdság. Nyomástartó alkatrészeknél határozzon meg egy radiográfiai vizsgálati szabványt és egy elfogadási szintet. A kész alkatrészeken található pozitív anyagazonosítás gyorsan megerősítheti, hogy a molibdéntartalom jelen van, és nem cserélték ki a 304-et a folyamat során.
Döntse el az alkatrészek szállításának módját is: öntött állapotban, lágyított vagy megmunkálási ráhagyással a saját megmunkálásához. Ezek a választások közvetlenül befolyásolják az árat és az átfutási időt. Ha a kloridok hiányoznak, és a várható működés enyhe, gyakran elegendő a 304/304L-es öntvény; Amikor a környezet agresszív, a 316L extra költsége sokkal olcsóbb, mint egy korai meghibásodás.
304/304L rozsdamentes acélöntvények gyártója enyhe kiszolgáláshoz A kloridmentes és kevésbé igényes körülmények közötti alkalmazásokhoz ez a szállító 304/304L-es öntvényeket kínál. Ezenkívül rozsdamentes acélból készült befektetési és présöntvényeket, rézötvözeteket és kapcsolódó alkatrészeket is gyárt, segítve a költséghatékony anyagok kiválasztását. Termék megtekintése → Azok a mérnökök, akik megértik a CF3M jelölést, ellenőrzik a kémiát, és az öntési folyamatot a geometriához igazítják, általában olyan alkatrészeket kapnak, amelyek évtizedekig használhatók. Maga a 316L minőség bevált. A fennmaradó kockázat a specifikáció részleteiben és az öntöde minőségellenőrzésében rejlik, így mindkettő ugyanolyan figyelmet érdemel, mint az anyagminőség.